
Масштабные прототипы, корпуса и оснастка — цельными деталями или сборными конструкциями.
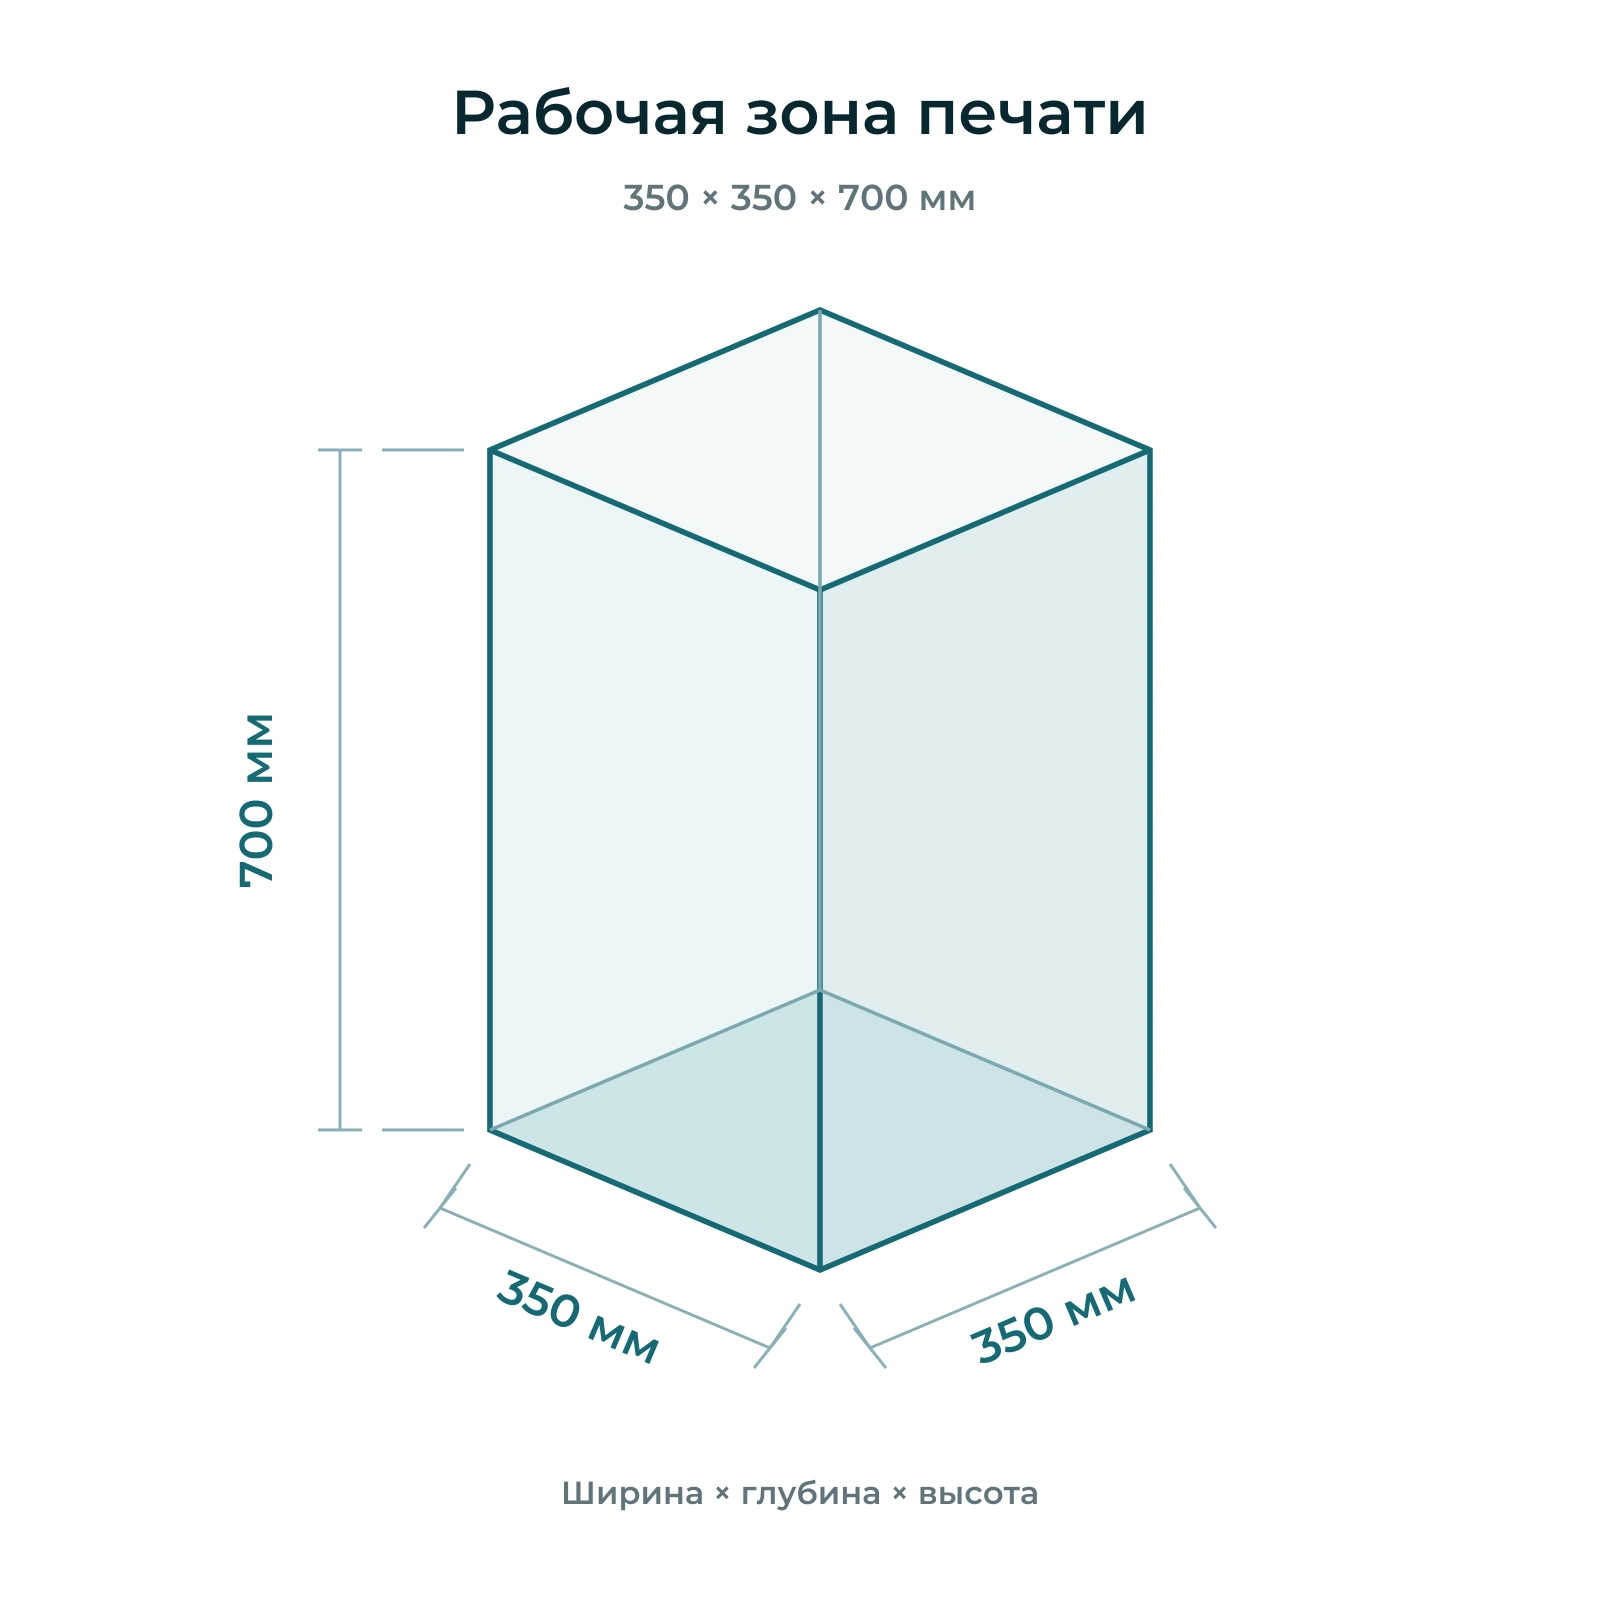
350 × 350 × 700 мм
Пришлите 3D-модель, эскиз или техническое задание
Деталь больше камеры? Разделим и соберём.
Если изделие не помещается в принтер, разделяем модель на секции и заранее проектируем соединения: замки, клеевые швы или механический крепёж. После печати собираем конструкцию и доводим поверхность под требования проекта.
Крупногабаритная 3D-печать детали от 350×350×700 мм и более
Закрытая камера, контролируемая температура рабочего объёма и прямой экструдер помогают поддерживать стабильные условия при многочасовой печати.
- Равномерное тепловое поле в камере
- Снижение коробления, усадки и расслоения
- Подбор слоя и сопла под размер и задачу
- Рабочая зона 350 × 350 × 700 мм
- Толщина слоя 0,3–1 мм
- Диаметры сопел 0,6 / 0,8 / 1,0 / 1,2 мм
Более крупное изделие — через сегментацию и сборку.
Зачем нужна крупногабаритная 3D-печать?.
Когда традиционные методы (литьё, фрезеровка) слишком дороги или долги, а обычный 3D-принтер не вмещает деталь, крупноформатная печать становится оптимальным выбором:
- Корпуса и кожухи оборудования– защитные ограждения, панели, воздуховоды.
- Мастер-модели и формовочная оснастка– матрицы, пуансоны, вакуумные формы.
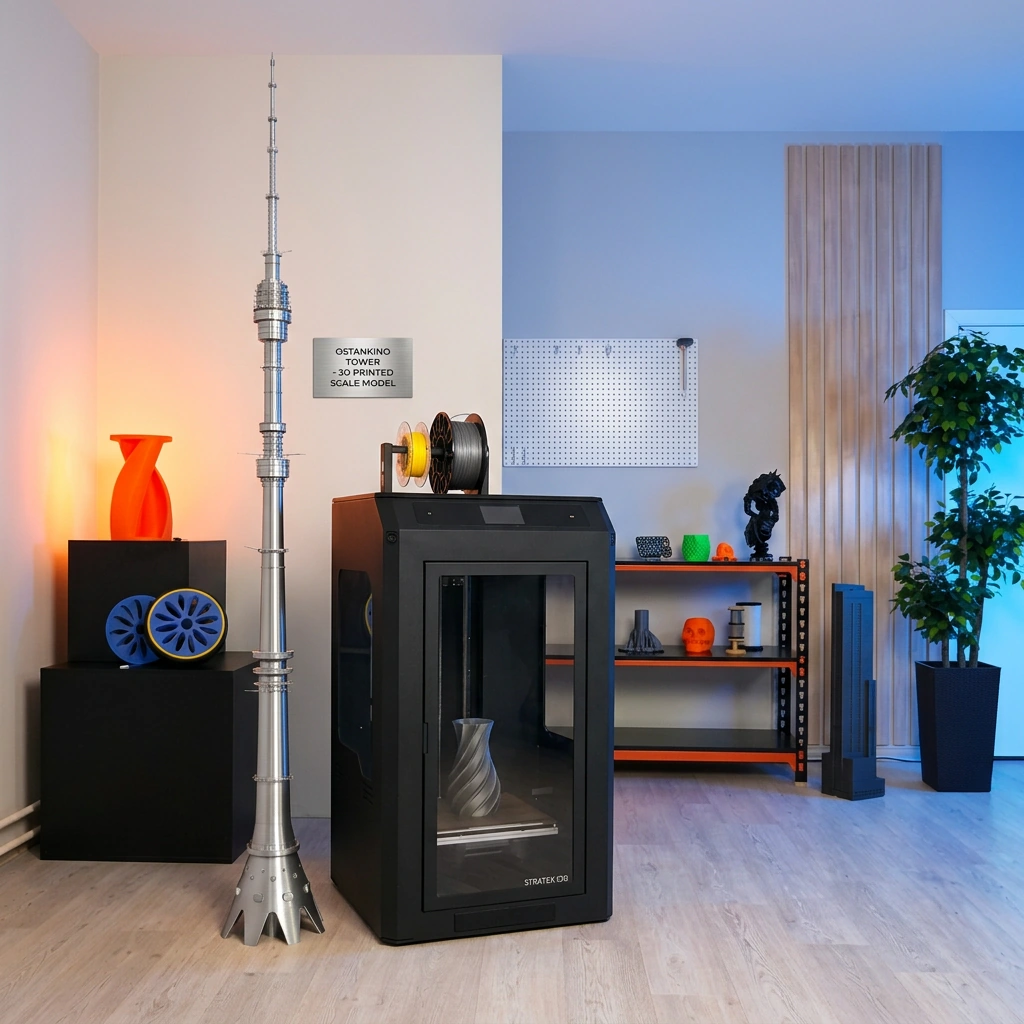
- Макеты и выставочные образцы– архитектурные блоки, масштабные презентационные модели.
- Кондукторы и стапели– сборочные приспособления большого размера.
- Емкости, резервуары, лотки– нестандартные изделия для пищевой или химической промышленности (из инертных пластиков).
- Элементы интерьера и арт-объекты– декоративные панели, скульптуры.
Материалы для больших и функциональных деталей.
Учитываем межслойную адгезию, усадку, нагрузки и требования к последующей сборке.
Для больших деталей критически важны межслойная адгезия и низкая усадка. Мы подбираем пластик, исходя из функционального назначения и условий эксплуатации:
| Материал | Преимущества для крупных деталей | Типичные применения |
|---|---|---|
| PETG | Низкая усадка, отличная межслойная адгезия, химическая стойкость | Корпуса, ёмкости, станочная оснастка, уличные конструкции |
| ABS | Высокая прочность, легко обрабатывается (шлифовка, склейка ацетоном), термостойкость до 95°C | Функциональные прототипы, кожухи, корпуса приборов |
| ASA | УФ-стабильность, атмосферостойкость, не желтеет | Крупные детали наружного применения, элементы экстерьера |
| PLA (усиленный) | Жесткость, минимальная усадка, хорошая детализация | Архитектурные макеты, выставочные экспонаты, литейные модели |
Больше 350 × 350 × 700 мм? Соберём из секций.
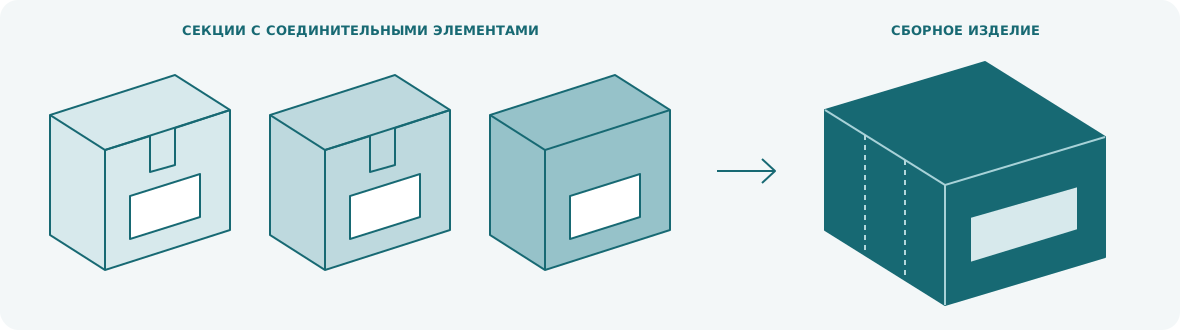
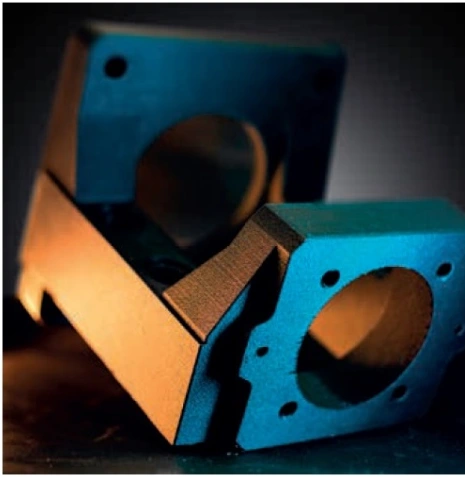
Схема принципа сборки. Конструкция соединений разрабатывается под конкретную модель.
Когда деталь больше 350×350×700 мм: сегментация и сборка
Методика разделения на секции давно отработана в авиа и автомобилестроении. Мы используем аналогичный подход:
- Проектирование секций– модель режется на части с учётом нагрузок и плоскости склейки. Линия стыка выбирается в наименее нагруженных зонах.
- Соединительные элементы– добавляются замки типа «ласточкин хвост», штифты, винтовые соединения, гнёзда под вклейку металлических вставок.
- Склеивание и постобработка– швы заполняются специальным клеем (часто тем же пластиком, растворённым в растворителе), шлифуются и, при необходимости, армируются.
- Герметизация– при изготовлении ёмкостей и корпусов швы герметизируются, поверхность может быть обработана эпоксидным грунтом.
От напечатанной формы до готового изделия.
Постобработка — дополнительный этап. Согласуем нужное качество поверхности, цвет, усиление и требования к сборке.
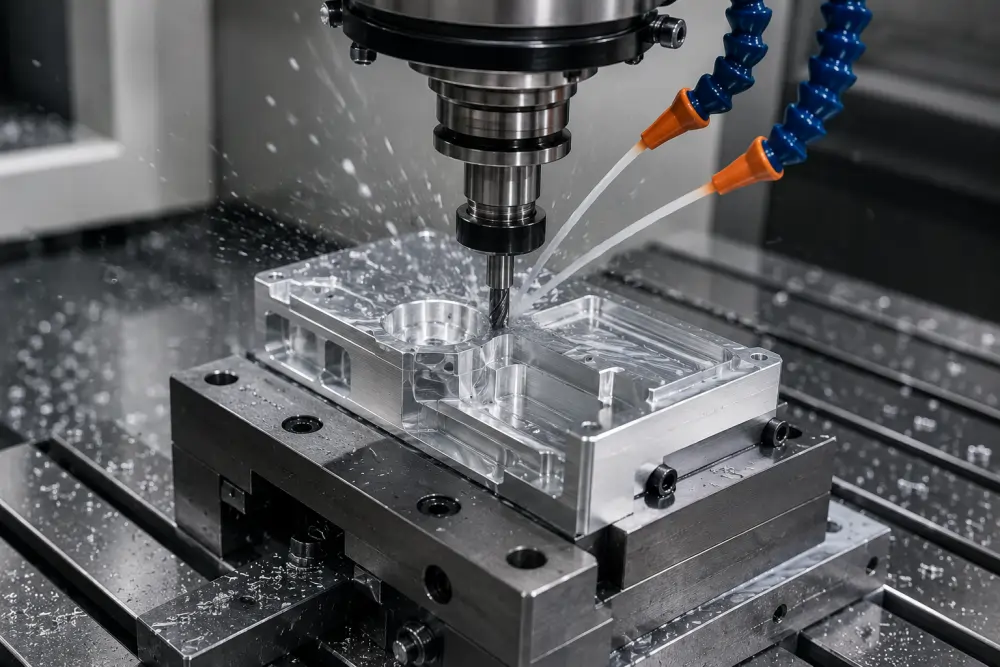
- Шлифовка и выравнивание– удаление слоистости, подготовка под покраску.
- Грунтовка и окраска– в любой цвет по RAL.
- Армирование– вклейка стальных резьбовых втулок, металлических закладных.
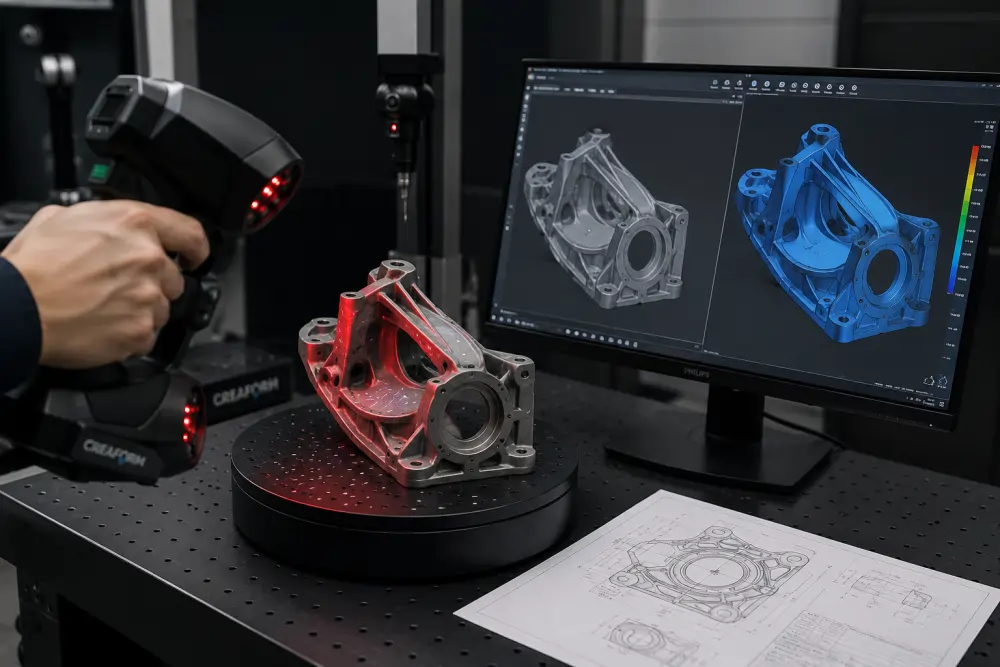
- Сборка сложных составных изделий с контролем геометрии на всех этапах.
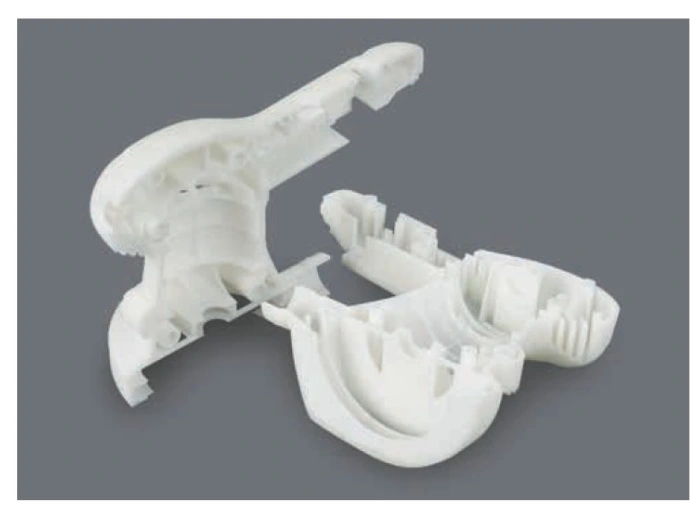
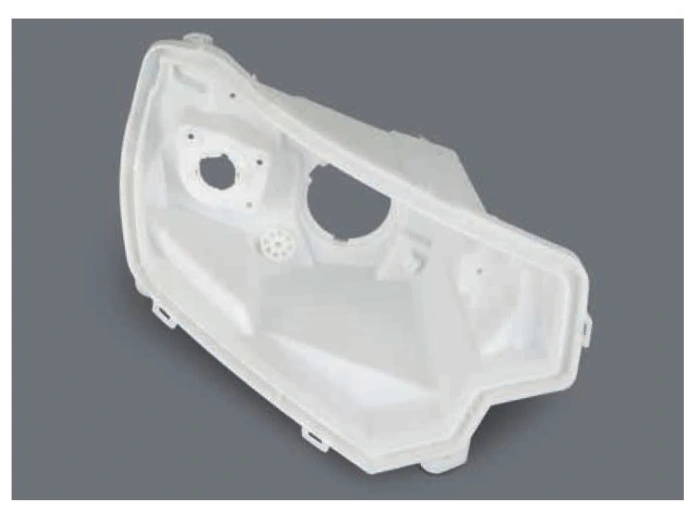
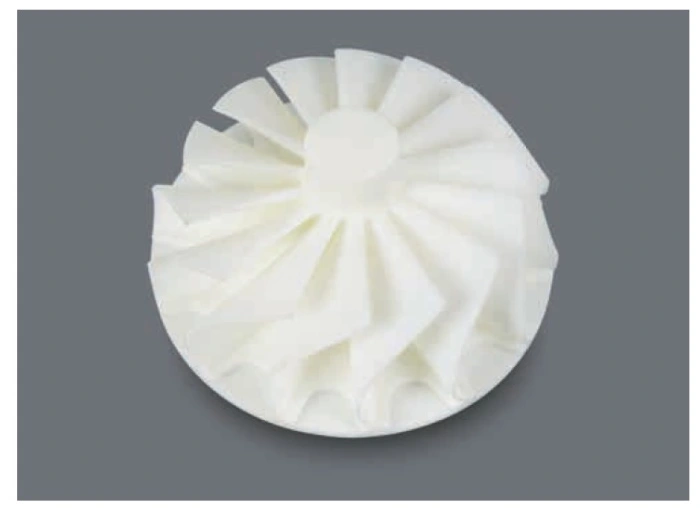
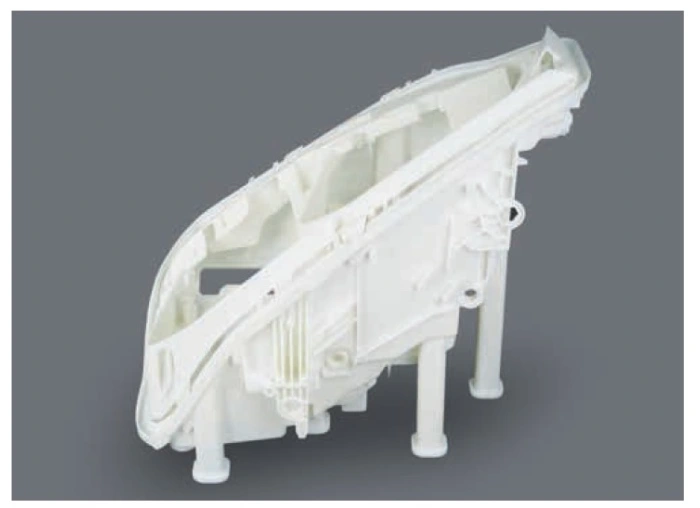
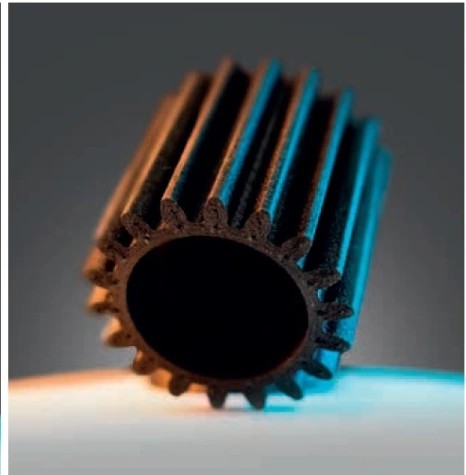
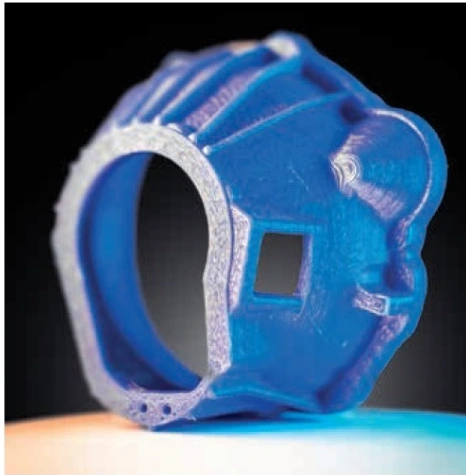
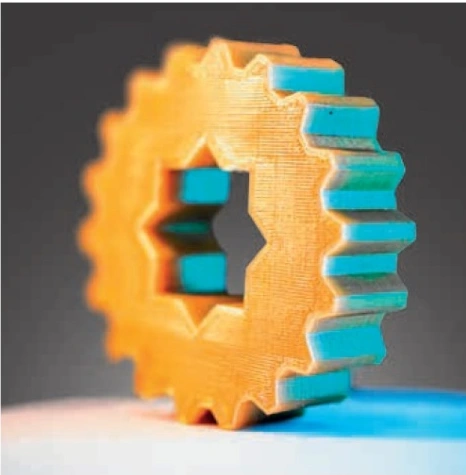
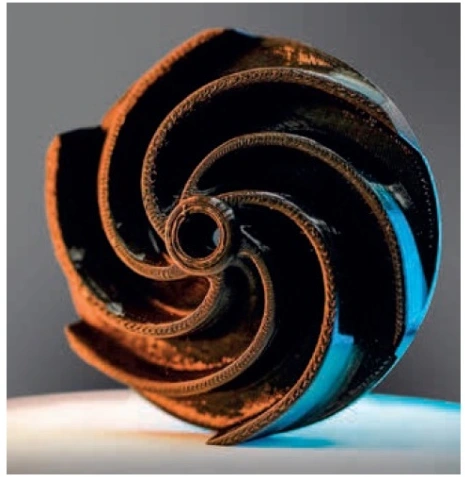
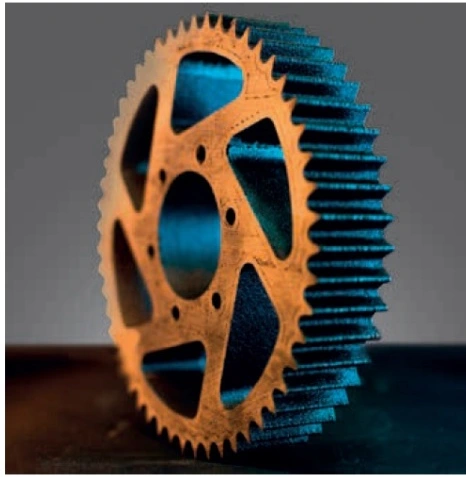
Примеры крупногабаритной печати
Как мы работаем
Шаг 1. Модель или эскиз
Вы присылаете файл с габаритами и описанием условий эксплуатации.
Шаг 2. Анализ конструкции
Определяем способ печати: целиком или секциями. Если модели нет, выполняем 3D-моделирование.
Шаг 3. Материал и параметры
Подбираем пластик, слой, заполнение, число контуров и необходимость поддержек.
Шаг 4. Изготовление
Печатаем с промежуточным контролем. Для сборных изделий — по возможности параллельно печатаем секции.
Шаг 5. Постобработка и сборка
Соединяем части, шлифуем и наносим согласованное финишное покрытие.
Шаг 6. Контроль и отгрузка
Проверяем геометрию и функциональные размеры. Упаковываем в жёсткую тару для перевозки.
Ответы на частые вопросы
Собрали ответы, которые помогут подготовить запрос и быстрее перейти к производству.
Стоимость и сроки
Цена складывается из:
- Расход материала
- Время работы оборудования
- Постобработка и финишное покрытие
- Сегментация и сборка
От 1–2 дней до недели и более. Срок зависит от объёма, сложности детали и объёма последующих операций.
